


D300AL 汽轮机主油泵转子复装壳体与转子对中工艺
创建时间:2026-10-15 09:35
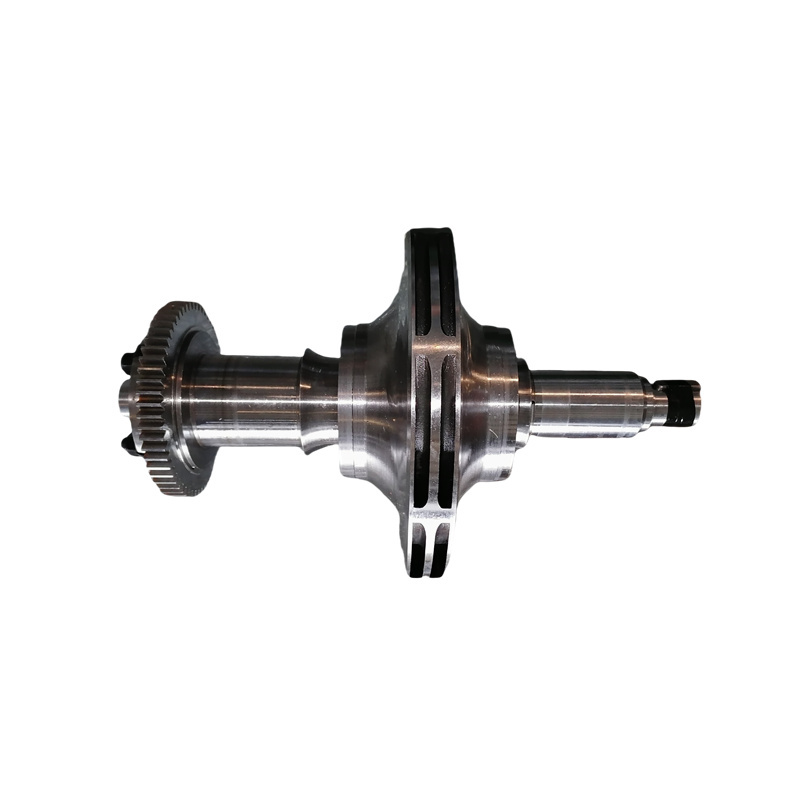

一、转子复装前检测校验
复装前需将转子架置车床进行打表检测,轴颈径向晃度控制≤0.03mm,叶轮密封位置晃度≤0.05mm,刚性连接进油侧油封处轴端晃度建议控制在 0.05mm 以内。装配叶轮、套筒、锁紧螺母时,对照装配记号对准键位,锁紧作业保持轴向受力一致,防止各部件摆差叠加。转子本体弯曲超标时,仅调整泵壳无法解决运行偏心问题,必须先处理转子缺陷。
二、打表法校正壳体与转子中心
采用百分表打表法找正,将百分表固定于转子轴上,表头顶在泵壳密封环内孔、油封洼窝位置,缓慢盘动转子一周,读取跳动与偏心数值。壳体孔与转子中心偏差超标时,调整泵座底部垫片或研刮泵体结合面修正。泵座垫片与泵座结合面采用红丹检查,接触面积≥70%;螺栓拧紧 1/3 时,0.05mm 塞尺不得塞入,不满足要求需研刮处理。
三、对轮找正及热态膨胀预留
D300AL 主油泵由汽轮机主轴直驱,对轮圆周、端面偏差控制≤0.03mm。冷态找正需预留热态高差,主油泵中心冷态略高于汽轮机主轴中心 0.20~0.25mm,补偿机组热膨胀量。油管路载荷不得施加在泵体上,管道配管完成后,必须复测中心数据。
四、备件选型建议与完工验收
转子轴颈磨损、叶轮偏摆超差时,单纯研刮调整难以保证长期稳定运行,优先更换合格转子备件。我司 D300AL 主油泵转子严格按照图纸加工,轴颈、键槽、叶轮安装位一体成型,出厂逐件打表校验晃度,降低复装不同心引发的振动、密封磨损问题。机组复装完成后,开展油压、流量、回油及振动测试,留存检测档案,便于后续检修对比。
配套备件清单及用途
| 备件名称 | 用途说明 |
|---|---|
| 法兰 | 管路连接部件,保障油、汽管路对接密封与结构支撑 |
| 高压主汽调节阀金属缠绕垫片 | 高压主汽阀结合面密封,耐高温高压,防止蒸汽泄漏 |
| 低压缸大气阀隔膜 | 低压缸大气阀核心元件,超压时动作泄压,保护低压缸 |
| 研磨工具 | 阀座、密封面现场研刮修复,提升密封面接触精度 |
| 中联阀金属缠绕垫片 | 中联阀法兰密封,耐受高温工况,杜绝介质渗漏 |
| 高压调节阀开槽沉头螺钉 | 高压调节阀紧固件,固定阀内组件,抗振防松 |
| 活塞组件 | 各类液压阀执行部件,依靠油压驱动完成阀门动作 |
| 高压缸进气管齿形垫片 | 高压缸进气管法兰密封,高压高温工况下密封可靠 |
| 释放弹簧 60Si2MnA | 阀门泄压、复位元件,60Si2MnA 弹簧钢,疲劳性能优异 |
| C 型平衡块 1CR12MO | 转子动平衡配重件,1Cr12Mo 材质,耐温耐腐蚀,校正转子不平衡量 |
除上述备件外,我司还可供应汽轮机各类密封件、紧固件、转子备件、油系统滤芯、阀类备品等电站设备配件,支持来图定制加工,提供现场检修技术咨询,协助现场间隙、对中数据校核。
2026-10-15黄编辑


