


辊套 MG23.11.09.99J ZGM 中速磨煤机碾磨耐磨备件 电厂检修配套辊套

产品概述
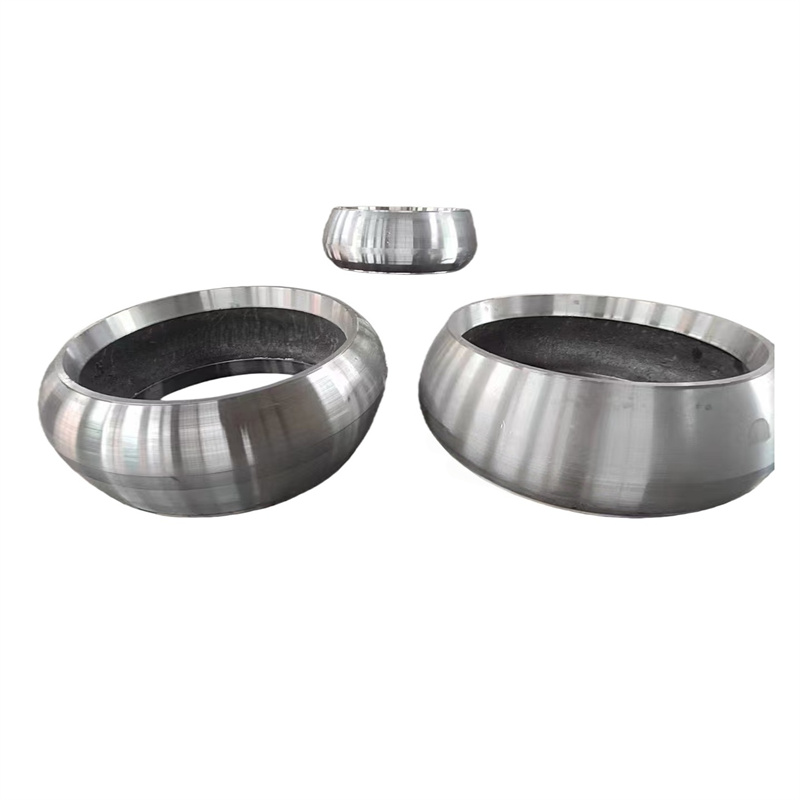
辊套 MG23.11.09.99J 是 ZGM 系列中速辊式磨煤机的核心碾磨耐磨件,也是电厂制粉系统消耗量较高的备件,广泛用于电厂检修、磨煤机定期大修项目。辊套 MG23.11.09.99J 整体采用圆台环形结构,通过热装工艺套装在磨辊轮毂外侧,运行过程中和磨盘衬瓦相互配合,在液压加载装置持续施加的加载力下直接碾压、碾磨原煤,完成制粉工序。结合《ZGM 型中速辊式磨煤机维护检修》相关规范,磨煤机长期运行时辊套持续承受高应力碾压磨损、高速煤粉颗粒冲刷、交变冲击载荷作用,工作面磨损会直接改变碾磨间隙,影响煤粉细度、制粉出力与设备振动水平,因此辊套 MG23.11.09.99J 的材质性能、加工精度与装配质量,是保障整台磨煤机稳定长周期运行的关键条件。
辊套 MG23.11.09.99J 装配方式为热套过盈配合,安装作业时,需要将辊套均匀加热至工艺规定温度,平稳套装至磨辊轮毂表面,待其自然冷却收缩后形成可靠紧固配合,以此规避碾磨载荷下辊套松动、跑套故障。检修规程明确要求,磨辊解体、辊套更换作业需要在洁净区域开展,拆卸后的磨辊总成需充分自然冷却,禁止使用压缩空气强制冷却辊套,防止内部轴承、配合面产生温差变形,影响后续装配精度。作为专业备件供应商,可配套提供辊套 MG23.11.09.99J 同系列全套磨煤机备件,满足电厂检修批量采购、应急更换需求。
技术特点与优势
- 高耐磨堆焊层,稳定硬度指标 辊套工作面堆焊耐磨合金层,成品表面硬度控制在 HRC59-62 区间,依靠高硬度合金层抵御煤粉持续冲刷与碾压磨损,有效延长辊套服役周期,降低电厂检修频次与备件更换成本。堆焊过程严格控制成型质量,成品辊套需要彻底清除浇口、冒口、飞刺、多肉、结疤、粘砂等铸造、堆焊缺陷,辊套工作面平滑光洁,不允许存在气孔、夹渣、裂纹等会降低结构强度的缺陷,避免局部应力集中引发掉块、崩边问题。
- 适配热装工艺,配合可靠性高 辊套 MG23.11.09.99J 的内孔尺寸、锥面形位公差严格按照磨辊轮毂图纸加工,保障热装后的过盈紧力均匀。热装时要求辊套整体温升均匀,各区域温差控制在允许范围,防止局部过热产生内应力;冷却后辊套与轮毂紧密贴合,在交变冲击载荷下不易发生周向打滑、轴向窜动,适配 ZGM 磨煤机连续制粉工况。
- 抗冲击、抗疲劳性能优异 制粉工况中煤质波动会带来频繁的交变冲击载荷,辊套基体材质具备良好韧性,搭配高硬度耐磨表层,实现 “韧基硬面” 的性能组合,既可以抵抗瞬时冲击,又可以延缓疲劳裂纹萌生,减少非计划停机风险。按照检修维护要求,机组每累计运行 1000 小时,需对辊套 MG23.11.09.99J 磨损厚度进行定点测量,跟踪磨损曲线,提前规划备件储备与检修窗口期,保障制粉系统可靠性。
- 标准化检验,备件互换性好 辊套 MG23.11.09.99J 严格对标原厂配套尺寸标准,同型号备件具备良好互换性,电厂检修现场可直接替换旧件,无需额外修配加工,缩短磨煤机大修工期。
配套备件清单
| 备件名称 | 物料编号 | 备注 |
|---|---|---|
| 液动换向阀 | MG.00.11.19.01 | 磨煤机液压加载系统配件 |
| 辊套 | MG23.11.09.99 | 本次主推碾磨件 |
| 刮板装置 | 300MG31.11.07 | 磨煤机刮板组件 |
| 呼吸器 | 20MG40.11.09.01 | 磨辊油腔压力平衡部件 |
| 碳精环 | 300MG31.11.06.93 | 密封组件 |
| 衬板 | 300MG32.11.08.98S | 磨盘耐磨衬板 |
| 辊套 | 300MG32.11.09.99S | 同系列其他规格辊套 |
| 防磨板(二) | 300MG32.11.09.70 | 机壳防磨保护件 |
应用场景
辊套 MG23.11.09.99J 主要配套 ZGM 系列中速辊式磨煤机,广泛应用于火电锅炉制粉系统,适配常规煤粉锅炉机组的日常运维、计划性大修、故障抢修等电厂检修场景。在制粉系统运行中,辊套 MG23.11.09.99J 与磨盘衬瓦成对磨损,备件供应商可根据电厂实际煤质、机组负荷、检修周期,提供辊套、衬板成套耐磨件供应服务。
当辊套工作面磨损量超过检修规程限值,或者出现大面积裂纹、局部掉块时,需要在磨煤机停机检修期间及时更换辊套 MG23.11.09.99J,同步检查磨辊轴承、油封、呼吸器、密封风管等关联部件,消除密封失效、轴承过热等衍生故障。对于长期燃用高灰分、难磨煤种的电厂,辊套损耗速度更快,建议建立耐磨件定期点检台账,和备件供应商提前锁定供货周期,保障检修备件及时到货,降低机组非计划停运风险。
2026-11-03 张欣编辑


