


汽轮机中调阀丝锥265400A:中调门栽丝孔修复后螺栓不咬死的精度保障
创建时间:2026-10-21 10:04
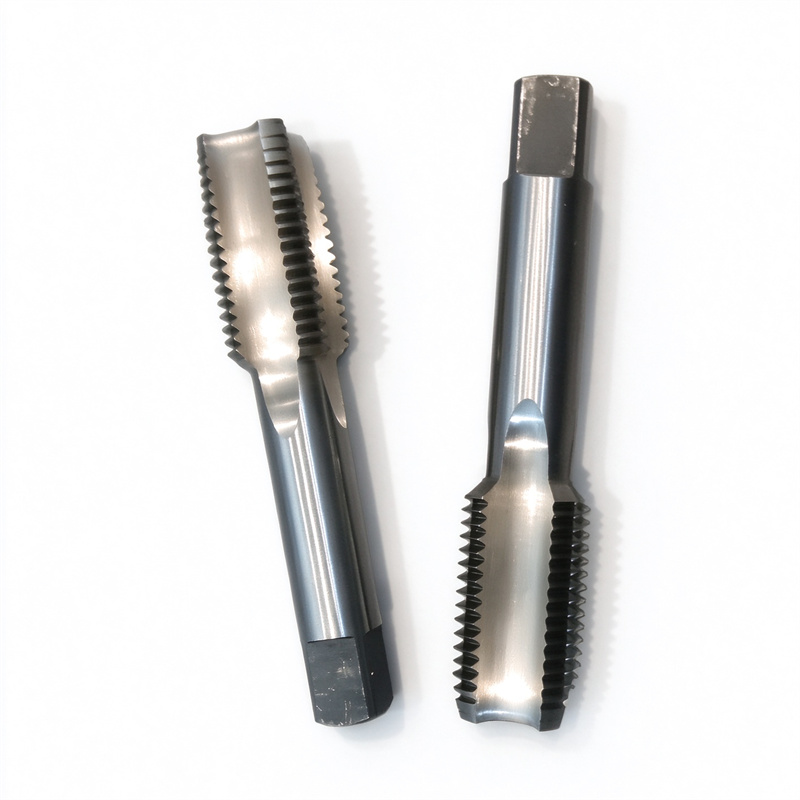

一、中调门栽丝孔螺纹咬死的核心成因
汽轮机中调门检修过程中,阀体栽丝孔螺纹状况直接决定螺栓拆装效果。不少检修人员常会碰到螺栓旋入卡涩、螺纹咬死故障,该问题不单单是润滑不到位导致,更多源于栽丝孔修复时丝锥牙型精度、螺纹中径公差以及孔内表面质量不达标。
中调门阀体长期工作在高温高压环境,且需要反复拆装,栽丝孔极易堆积氧化皮、产生毛刺,甚至发生螺纹变形。若修复用丝锥的牙型角、螺距、中径管控不严,螺栓与螺纹牙侧接触不均,形成局部应力集中,旋入阻力持续升高,最终引发螺纹咬死故障,影响检修工期与设备安全。
栽丝孔修复并非简单过丝处理,合格的修复标准为:牙型完整、螺距统一、中径在公差范围内,孔内无毛刺、烂牙与台阶,保障螺栓顺畅旋入,规避牙侧干摩擦与非正常过盈带来的咬死隐患。
二、265400A 中调阀丝锥修复要点与实操规范
汽轮机中调阀丝锥 265400A 是中调门阀体栽丝孔修复专用配套工具,产品严控牙型加工精度,修复成型的螺纹一致性高,有效降低螺栓旋入卡涩、单侧偏磨问题。搭配抗咬合剂使用,能够减少高温工况下金属粘着,提升中调门装配可靠性。
现场施工时,先彻底清理栽丝孔内部氧化皮与旧螺纹残渣,采用 265400A 丝锥低速匀速攻修,严禁强行进给。修复完成后使用通止规校验螺纹,试装螺栓,确认旋入平顺无阻滞。如螺纹严重滑丝、底孔扩量超标,需采用扩孔镶套等工艺综合治理,不可仅依靠丝锥修复。
华凯盛瑞深耕电站检修配套供应,可提供栽丝孔修复工具、配套螺栓以及现场技术方案支持,事前把控螺纹精度,远比后期处理咬死螺栓更高效安全。
配套电站备件清单
| 产品名称 | 材质 / 规格 | 用途说明 |
|---|---|---|
| 直流加热柜 | — | 高温螺栓热处理、热紧加热,用于汽轮机螺栓热紧作业 |
| 小机调节门堵板螺栓 | 42CrMo | 小机调节门堵板紧固,耐高温,满足反复拆装需求 |
| 轴瓦体 | — | 汽轮机轴瓦支撑基体,承载转子,保障轴系稳定运行 |
| HT 螺栓 | — | 汽轮机通用高温紧固螺栓,用于阀件、汽缸法兰连接 |
| 齿形垫片 | — | 高温高压法兰密封件,适配汽轮机各类阀壳密封面 |
| 特殊堵板 | — | 阀体、管道检修封堵,隔离介质,方便检修作业 |
| 定位双头螺栓 | — | 阀盖、汽缸装配定位,保证装配同轴度,方便对中找正 |
| 给水泵隔板 | — | 给水泵内部通流部件,导流介质,建立级间压差 |
| 罩螺母 | 35CrMoA | 高温部位螺栓防护锁紧,保护螺纹,防止氧化锈蚀 |
| 高压主汽阀预启阀盖螺栓 | — | 高压主汽阀预启阀盖紧固,承受高温高压载荷 |
除上表备件之外,华凯盛瑞还可供应汽轮机专用丝锥、各类高温紧固件、密封垫片、阀门备件、泵组通流配件等电站备品,支持按需定制,适配机组大修、临修备件采购需求。
2026-10-21黄编辑


