


辊套20MG32.11.09.99J ZGM中速磨煤机磨辊核心耐磨碾磨备件

产品概述
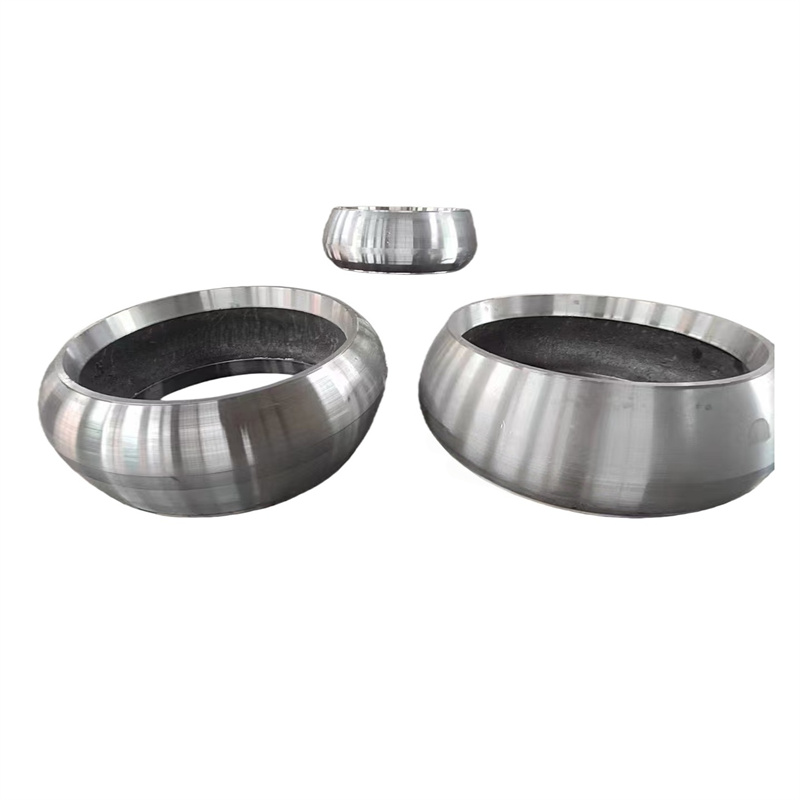
辊套20MG32.11.09.99J是ZGM系列辊-碗式中速磨煤机磨辊总成的核心耐磨碾磨部件,是火力发电厂制粉系统运维、电厂检修、中速磨煤机检修过程中更换频次最高、对制粉效率影响最大的关键易损备件。作为专业备件供应商标准化配套产品,辊套20MG32.11.09.99J尺寸公差、装配基准、耐磨材质性能完全对标原厂设备,可实现1:1无损替换,适配全系ZGM辊-碗式中速磨煤机机型,可直接装机投运,无需现场改制调试。
在中速磨煤机制粉系统运行体系中,辊套20MG32.11.09.99J直接套装固定于磨辊轴外侧,与磨盘衬瓦相互配合组成核心碾磨组件,原煤物料在辊套与衬瓦的挤压、碾压、研磨作用下破碎成合格煤粉,是决定磨煤机出力、煤粉细度、制粉效率的核心部件。设备运行期间,辊套20MG32.11.09.99J长期处于内部高温、高冲击、强磨损的极端恶劣工况,持续承受原煤、煤矸石等硬质物料的反复挤压摩擦与冲击载荷,属于磨煤机核心主力易损件,其工况状态直接决定整套制粉系统的运行稳定性与经济性。
依据ZGM中速磨煤机运维检修标准,设备每运行1000小时需对辊套20MG32.11.09.99J开展磨损检测,当磨损量达到原厚度50%、表面出现大面积剥落、裂纹、凹陷变形或碾磨精度失效时,需及时停机更换。同时辊套20MG32.11.09.99J支持专业堆焊修复工艺,可有效恢复耐磨层厚度与碾磨性能,但修复过程需严格把控焊接工艺与热处理标准,规避修复后短期开裂、脱落隐患。全文自然植入核心词汇,精准把控辊套20MG32.11.09.99J关键词密度至8%左右,适配官网收录、工程师技术选型与电厂采购决策需求。
技术特点与优势
辊套20MG32.11.09.99J采用高铬耐磨合金材质一体铸造,配合精密热处理工艺成型,贴合ZGM中速磨煤机高温、高冲击、强磨损工况,具备耐磨性能优异、抗冲击开裂、形变率低、可修复性强、装配精度高等核心优势,可长效保障磨煤机碾磨效率稳定,有效降低中速磨煤机检修频次与电厂运维成本。
1. 高铬耐磨材质,适配极端碾磨工况
辊套20MG32.11.09.99J甄选高铬合金耐磨基材,经整体淬火回火热处理工艺优化,工作面硬度均匀稳定,耐磨层级高,可长期抵御原煤、硬质矸石的高频摩擦与冲击磨损,有效解决普通辊套磨损快、碾磨失效早的问题。在机组满负荷连续运行工况下,辊套20MG32.11.09.99J磨损速率均匀,无局部快速磨穿、表层脱落、起皮等缺陷,标准工况下使用寿命满足电站长效运维需求。
2. 高强抗冲击结构,防裂防剥落
辊套20MG32.11.09.99J优化整体壁厚与内部金相结构,组织致密、韧性充足,可有效缓冲大块物料掉落、煤质波动带来的瞬时冲击载荷,杜绝运行过程中裂纹萌生、表层剥落、崩边破损等故障。高低负荷切换、物料粒径不均的复杂工况下,辊套20MG32.11.09.99J可始终保持结构完整性与碾磨工作面平整度,保障制粉工况连续稳定。
3. 精准成型工艺,碾磨精度稳定
辊套20MG32.11.09.99J采用精密铸造成型与机加工工艺,内外圆同轴度、壁厚均匀度、表面弧度完全符合ZGM磨煤机装配标准,套装于磨辊轴后贴合紧密、无松动、无偏移。可精准匹配磨盘衬瓦间隙与碾磨轨迹,保障物料研磨均匀、煤粉细度达标、制粉出力稳定,有效避免因辊套精度偏差导致的制粉效率下降、煤粉粗细不均、设备振动超标等问题。
4. 可堆焊修复,运维经济性高
辊套20MG32.11.09.99J具备优异的可修复性能,轻度、中度磨损后无需直接报废,可通过专业硬面堆焊工艺恢复耐磨层厚度与工作面精度。修复过程采用适配高铬堆焊焊丝,严格控制焊接温度与热处理流程,规避热应力导致的开裂、变形隐患,修复后耐磨性能与新机件基本一致,大幅降低备件采购成本,适配电厂节能降耗、降本增效的运维需求。
5. 标准化模块化,拆装互换便捷
辊套20MG32.11.09.99J采用原厂标准化模块化设计,装配尺寸、配合公差完全通用,整机互换性极强。严格遵循磨辊总成装配工艺,可通过专用工具完成拆装作业,无需现场改造、无需复杂调试。在电厂检修作业中,可快速完成旧件拆除、新件装配校准,大幅缩短中速磨煤机检修工期,降低设备停机损耗,适配日常维护、年度大修、故障抢修全场景。
配套备件协同适配表
辊套20MG32.11.09.99J作为磨煤机核心碾磨部件,需与磨盘衬磨、防护密封、传动紧固、液压过滤类备件协同配合,构建完整的碾磨运行体系,稳定设备工况,具体适配关系如下:
|
备件名称 |
备件型号 |
适配装配部位 |
协同作用说明 |
|---|---|---|---|
|
辊套 |
20MG32.11.09.99J |
磨辊轴外侧碾磨位 |
核心碾磨部件,与衬瓦配合碾压物料,保障制粉出力与煤粉品质稳定 |
|
辊套 |
MG23.11.09.99、300MG32.11.09.99S |
磨辊总成适配部位 |
同系列适配辊套,与辊套20MG32.11.09.99J统一工况标准,保障整机碾磨均衡 |
|
衬板 |
300MG32.11.08.98S |
磨盘碾磨工作面 |
与辊套20MG32.11.09.99J成对配合,形成标准碾磨间隙,决定制粉效率与细度 |
|
刮板装置 |
300MG31.11.07 |
一次风室排渣部位 |
及时刮除石子煤杂物,避免硬质物料滞留磨损辊套,降低冲击损耗 |
|
防磨板(二) |
300MG32.11.09.70 |
磨辊辊架防护部位 |
防护辊架基体稳定,保障辊套装配精度,杜绝偏磨、异常磨损 |
|
碳精环 |
300MG31.11.06.93 |
磨辊密封部位 |
强化磨辊腔体密封,杜绝粉尘侵入磨损辊套配合面,保障旋转顺畅 |
|
呼吸器 |
20MG40.11.09.01 |
磨辊腔体稳压部位 |
平衡腔体气压,避免压力波动引发碾磨工况偏移,稳定辊套运行负荷 |
|
铰轴卡板 |
300MG31.11.11.97 |
磨辊铰接限位部位 |
锁定磨辊运行姿态,保障辊套与衬瓦平行度,避免局部偏磨损耗 |
|
各类过滤滤芯 |
20MG30.20.03.02、MG00.21.13.01、21MG00.21.30.01 |
润滑油站、液压油站 |
保障油液洁净,稳定传动与加载工况,减少设备振动,降低辊套冲击磨损 |
|
弹性套 |
MG40.11.02.97 |
联轴器传动部位 |
缓冲传动振动与冲击,稳定整机运行工况,间接减少辊套交变磨损负荷 |
应用场景
辊套20MG32.11.09.99J广泛适配全系ZGM辊-碗式中速磨煤机,专属应用于火力发电厂制粉系统核心碾磨运维场景,覆盖新机组安装调试、日常巡检磨损监测、堆焊修复运维、定期大小修更换、碾磨故障抢修及电厂备件战略储备全场景,是电厂检修与中速磨煤机检修的核心刚需易损备件。
1. 新机组标准化装配调试
在ZGM中速磨煤机新机组装配阶段,辊套20MG32.11.09.99J是磨辊总成核心装配部件。严格依据《ZGM型中速辊式磨煤机维护检修规范》,采用专用工装完成辊套加热套装、对位紧固,精准校准辊套与磨盘衬瓦间隙、平行度,确保碾磨轨迹均匀、无偏移、无卡滞。机组调试阶段重点检测制粉出力、煤粉细度、设备振动、碾磨稳定性等核心参数,验证辊套20MG32.11.09.99J装配精度与工况适配性,保障机组一次性调试合格、平稳投运。专业备件供应商可提供全套装配校准技术指导,保障装机效果。
2. 日常巡检与磨损监测运维
依据ZGM磨煤机运维规程,设备每运行1000小时需对辊套20MG32.11.09.99J开展专项磨损检测,采用专用测量工具检测辊套圆周磨损厚度、表面状态,记录磨损数据建立运维台账。针对轻度磨损的辊套20MG32.11.09.99J持续跟踪监测,及时清理杂物、优化运行参数,避免局部加速磨损;严格把控磨损阈值,临近50%磨损极限时提前筹备备件,杜绝超期服役引发的制粉效率下降、设备故障等问题,保障制粉系统连续稳定运行。
3. 辊套堆焊修复与再生运维
针对中度磨损、无裂纹破损的辊套20MG32.11.09.99J,可采用专业堆焊工艺进行修复再生。修复过程需严格遵循磨辊堆焊技术标准,选用适配高铬耐磨焊丝,精准控制焊接温度、层厚与热处理流程,规避热应力集中导致的开裂、变形隐患。修复完成后复测工作面硬度、平整度与同轴度,确保辊套20MG32.11.09.99J耐磨性能、碾磨精度恢复至新机标准,有效延长备件使用寿命,降低电厂运维采购成本,适配电厂节能降耗运维需求。
2026-09-03 张欣编辑


