


汽轮机 D350AG 高压调节阀操纵座特制螺栓安装要点
创建时间:2026-10-15 09:39
高压调节阀检修复装作业中,阀杆与十字头连接看似仅为拧紧螺栓、装配防转销,但其施工质量直接影响阀门开度反馈、传动稳定性与长期抗振性能。以 D350AG 高压调节阀操纵座为例,特制螺栓紧固工艺与铆接质量,是规避阀位跳动、反馈偏差、防转销断裂等故障的关键控制点。
一、螺栓预紧力决定连接刚度
复装阶段,特制螺栓需严格按照厂家图纸规定力矩与顺序完成紧固。预紧力不足,阀杆与十字头易产生微动间隙,机组调峰工况下,受蒸汽作用力、启闭力影响,阀门易发生颤动;预紧力过大,会造成螺纹咬死、垫片压溃、配合面变形。安装前,全面检查螺栓、螺纹孔、垫片及接触面,清除毛刺、压痕、油污,保障受力均匀。
二、接触面与垫片质量不可忽视
阀杆端面与十字头接触垫片需按工艺选型,严禁多层薄垫片、非标垫片替代。采用红丹检验接触面贴合均匀度,接触不良时需重新修研或更换。接触面贴合不均,阀门关闭冲击力局部集中,长期运行会引发螺纹损伤、销孔磨损,造成阀杆与十字头相对位移。
三、防转销与铆接工艺要到位
防转销用于限制阀杆转动,不可替代螺栓主承载作用。装配时保证销孔同心、配合紧密,铆接、点焊固定严格遵循图纸规范。铆接点数量不足、铆接不牢或销子间隙过大,会导致防转销在振动工况承受剪切冲击,最终发生断裂脱落。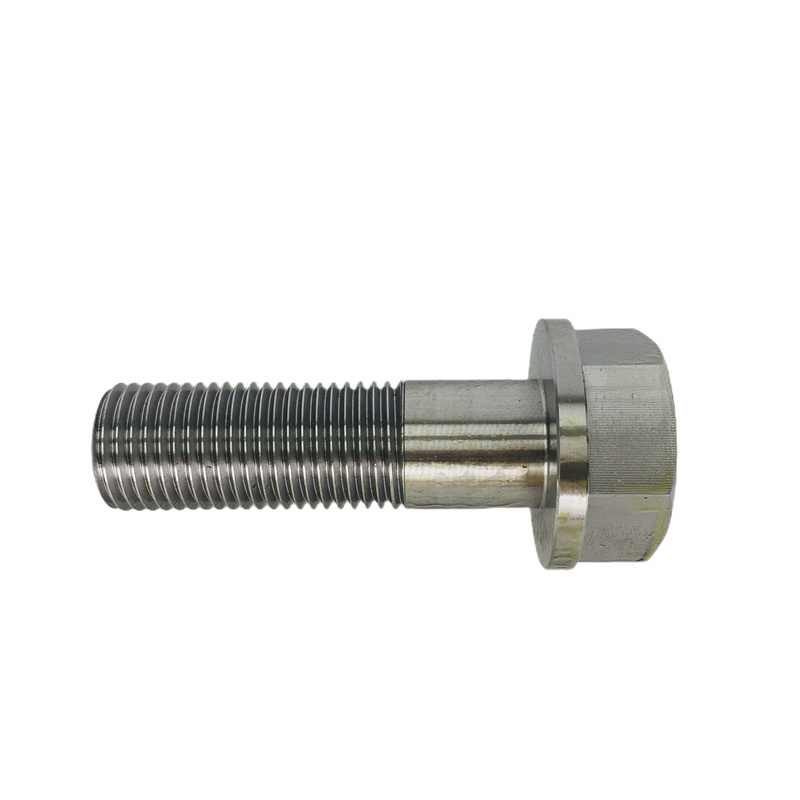
四、华凯盛瑞 D350AG 配套备件方案
华凯盛瑞可提供汽轮机 D350AG 高压调节阀操纵座特制螺栓及全套检修配套方案,螺栓尺寸、材质、配合公差可结合现场工况与图纸定制,降低因螺栓、垫片、防转销装配缺陷带来的返工。检修验收时,将螺栓紧固、垫片贴合、防转销铆接列为重点验收项,保障传动稳定,提升阀门运行可靠性。
| 产品名称 | 用途说明 |
|---|---|
| 下支点销轴 | 汽轮机阀门、油动机铰接部位定位传力,承受交变载荷 |
| 铆钉 | 阀组、操纵座零部件铆接固定,起到防松限位作用 |
| 高强石墨垫 | 高温密封部位,实现端面密封,耐高温蒸汽冲刷 |
| 螺栓加热器 | 高温螺栓热紧作业,精准控制螺栓伸长量与预紧力 |
| 通风阀活塞环 | 通风阀活塞密封,减少介质内漏,保障启闭灵敏 |
| 弹簧片 | 阀内弹性压紧、补偿间隙,缓冲振动冲击 |
| 低压隔板压板螺钉 | 固定汽轮机低压隔板,防止隔板位移振动 |
| 中压主汽阀阀盖螺钉 | 中压主汽阀阀盖紧固,承受高温高压工况载荷 |
| 油动机支架 | 支撑油动机总成,固定安装位置,传递作用力 |
| 开槽螺母(25Cr2MoVA) | 高温阀件配套锁紧螺母,耐高温,适配汽机高温紧固件 |


